次世代パワーエレクトロニクス:アルミナセラミック絶縁体とセラミック端子台の重要な役割
Apr 09, 2026
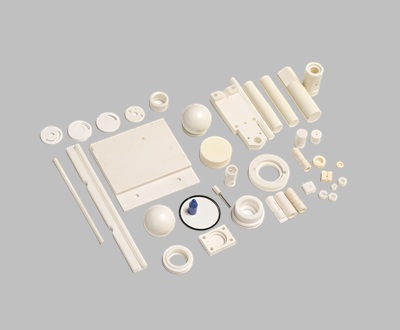
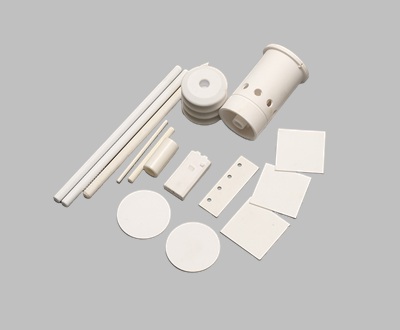
電気自動車(EV)のパワートレインやグリッド規模のエネルギー貯蔵において、800Vおよび1200Vアーキテクチャへの急速な移行が進むにつれ、従来のパッケージング材料は物理的な限界を超えつつあります。炭化ケイ素(SiC)や窒化ガリウム(GaN)などのワイドバンドギャップ半導体を扱うエンジニアは、常に重大なボトルネックに直面しています。それは、これらの新しいチップが生み出す膨大な熱的および電気的ストレスによって、周囲の受動部品や構造マウントが急速に劣化してしまうことです。 接合部の動作温度が日常的に175℃を超えると、標準的なFR-4プリント基板、エポキシ樹脂封止材、およびエンジニアリングプラスチックは炭化を起こし始め、致命的な短絡や熱暴走につながります。この問題を解決するには、有機ポリマーから無機構造セラミックスへの根本的な転換が必要です。 高密度パッケージングにおける熱電パラドックス高出力インバータの設計には、根本的に相反する2つの物理的要件を満たす必要があります。すなわち、半導体ダイから熱を迅速に除去すると同時に、高電圧アーク放電を防ぐために絶対的な電気的絶縁を確保しなければなりません。銅やアルミニウムなど、熱伝導性に優れた材料の多くは、電気伝導性にも優れています。逆に、PTFEやエポキシ樹脂など、電気絶縁性に優れた材料は、熱を閉じ込めてデバイスを破壊してしまうため、断熱材として機能します。 技術セラミックスはこのギャップを埋めるものです。この利点を定量化するには、動作条件下における様々なパッケージング基板の熱伝導率と誘電強度を比較評価する必要があります。 表1:200℃における基板材料の性能指標材料仕様熱伝導率(W/m・K)絶縁耐力(kV/mm)熱膨張係数(ppm/℃)連続最高温度(℃)標準FR-4基板0.2515 - 2014.0 - 17.0130ポリイミド(PI)フィルム0.12150(薄膜)20.0 - 40.0250窒化ホウ素(BN)30.0351.0 - 4.0100096%アルミナ(Al₂O₃)24.0157.0 - 8.01500窒化アルミニウム(AlN)170.0154.51000 データが示すように、ポリマーは室温では高い誘電強度を示すが、熱伝導率は実質的に存在しない。エンジニアが アルミナセラミック絶縁体 発熱するSiC MOSFETと液冷式アルミニウムシャーシの間には、標準的なポリマーインターフェースパッドよりも約100倍効率的な熱伝導経路が設けられており、同時に厚さ1ミリメートルあたり最大15,000ボルトの電圧を安全に遮断することができる。 接続ノードにおけるアークトラッキングの排除内部部品の安全性は、外部接続の安全性に左右されます。数メガワット級の産業用駆動装置やDC急速充電ステーションでは、電源ケーブルに数百アンペアもの電流が流れます。これらの太いケーブルが内部バスバーに接続される接続部は、微細な振動や温度変化に非常に敏感です。 時間の経過とともに、この機械的な動きによって締結ボルトのトルクが低下し、接触抵抗が増加します。抵抗の増加は局所的な熱を発生させ、接続部の温度は200℃をはるかに超えることがよくあります。標準的なポリアミド製またはフェノール樹脂製の端子台を使用している場合、この持続的な熱によってポリマーからガスが放出され、表面が炭化します。プラスチック表面に微細な炭素の痕跡が形成されると、高電圧の電流がエアギャップを迂回し、破壊的なアークフラッシュが発生します。 専用線を利用するように電力ルーティングインフラストラクチャをアップグレードする セラミック端子台この製品は、この故障モードを完全に排除します。高密度に焼結されたステアタイトまたは高純度アルミナから作られたこれらの部品は、有機化合物を一切含んでいません。炭化せず、ガスも発生せず、過電流故障により内部の金属導体が赤熱しても、誘電特性は完全に安定しています。さらに、極めて高い圧縮強度により、組立技術者は締結金具に大幅に高いトルクをかけることができ、高抵抗接合部の初期リスクを低減します。 熱機械的疲労(熱膨張係数の不一致)の管理電力電子機器において、深刻な熱故障以外にも、より厄介な問題として熱機械疲労が挙げられます。機器の電源を入れると発熱して膨張し、電源を切ると冷却して収縮します。接合された材料の膨張率が大きく異なる場合、大きなせん断力がはんだ接合部やワイヤボンディング部を破壊します。 シリコンダイを銅製ベースプレートに取り付けた場合を考えてみましょう。シリコンの熱膨張係数(CTE)は約2.6 ppm/℃であるのに対し、銅は16.5 ppm/℃で膨張します。直接接合すると、剥離が急速に進行します。 10,000回の熱サイクル(-40℃~+150℃)における相対せん断応力発生:シリコンと銅の界面: 100%(基準値 - 高い故障率)シリコンから有機基板(FR4)へ: 85%(中程度から高い故障率)シリコンとアルミナセラミックの界面: 22%(低故障率)シリコンと窒化アルミニウムの界面: 8%(故障率はごくわずか) 中間業者を利用することで アルミナセラミック部品具体的には、直接接合銅(DBC)またはアクティブメタルろう付け(AMB)セラミック基板を用いることで、エンジニアは重要な機械的緩衝材を作り出します。このセラミックは、剛性が高く熱的に安定した基盤として機能します。7.4 ppm/℃という熱膨張係数(CTE)は、半導体ダイと金属製ヒートシンクの間に適切に収まり、寸法変化を吸収し、車両の15年間の耐用年数にわたって、脆弱なはんだ層が破損するのを防ぎます。 セラミック統合のための構造設計規則セラミック材料への移行には、機械設計における高度な技術が求められる。金属は破壊前に塑性変形を起こし、ポリマーは屈曲するのに対し、セラミックは完全に剛性が高い。圧縮強度は非常に高く(2000MPaを超える場合も多い)、引張強度は比較的低い。 カスタムセラミックマウント、スタンドオフ絶縁体、またはハウジング部品を設計する際、エンジニアは応力集中点となる鋭角な内角を避ける必要があります。一般的なCNC加工された金属部品には、鋭角な90度の内角半径が見られることがありますが、このCADファイルをそのままセラミックメーカーに渡すと、焼結工程中に破損したり、動作中の振動で故障したりする部品ができてしまいます。 内側の角はすべて、十分な半径(最小R1.0mm)で設計する必要があります。また、点荷重は避けてください。セラミック部品を金属製シャーシに固定する場合は、硬いセラミックと金属製ファスナーの間に、薄いグラファイト箔や軟質金属ガスケット(インジウムや焼きなまし銅など)といった柔軟なインターフェースを配置し、圧縮荷重を表面全体に均等に分散させるようにしてください。 コストダイナミクスとライフサイクルエンジニアリング電気工学分野で構造用セラミックスを採用する際の主な抵抗は、単価の高さに対する懸念である。精密研磨されたセラミック絶縁板は、射出成形されたプラスチック製の同等品に比べて、単価が5~10倍高くなる可能性がある。 しかし、材料選定を初期部品表(BOM)のコストのみで評価することは、保証請求や現場サービス業務の実態を無視することになります。洋上風力タービンや航空宇宙用途では、焼損したポリマー絶縁体1個の交換費用は、専門的な作業、出張手配、システム停止時間などを考慮すると莫大な金額になります。有機材料を無機セラミックスに置き換えることで、エンジニアリング戦略は、避けられない劣化への対応から、周囲の金属やシリコンの絶対的な物理的寿命を考慮した設計へと移行します。 精密工学においては、高電圧・高温環境が有機化学を積極的に破壊することを認識する必要がある。熱負荷や電気負荷に関わらず、基本的な原子構造が不活性な材料を用いることが、高出力インフラを安定させる最も確実な方法である。




 2025-10-14
 ネットワーク対応