高度なセラミック部品は、過酷な産業用流体システムにおける故障をどのように防止するのか?
Apr 30, 2026
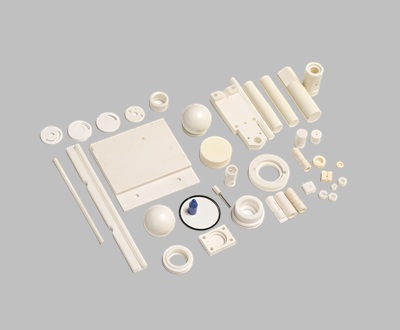
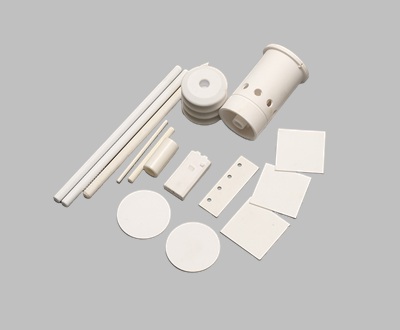
現代の化学処理、スラリー輸送、半導体ウェーハ洗浄プロセスにおいて、流体処理システムは長年にわたり、腐食性の高い化合物と高硬度の浮遊研磨粒子の二重攻撃という、深刻かつ高額な技術的課題に直面してきました。従来の316Lステンレス鋼やハステロイでさえ、このような過酷な運転条件下では、材料の摩耗率が設計上の想定をしばしば上回ります。頻繁なダウンタイムは、直接的なメンテナンス予算を増加させるだけでなく、計画外の停止による生産性損失は、ハードウェアコストの数十倍にも達することがあります。 このボトルネックを打破するため、流体機器のエンジニアは、従来の金属摩耗部品に代わるものとして、高度な技術セラミックス(特に高純度アルミナとジルコニア)を大規模に採用している。材料科学の進歩により、これらのセラミック部品はもはや単なる「高温絶縁体」ではなく、摩擦摩耗や化学的劣化を解決するための重要な機械部品となっている。研磨性流体における従来型スロットルおよび噴射コンポーネントの故障メカニズム高圧注入や定量注入(計量ポンプや高圧洗浄装置など)を伴うシステムでは、流体が狭い流路を通過する際に、激しい圧力低下と速度の急激な変化が生じます。こうした流体力学的な変化は、キャビテーション(流体中の微細な気泡が瞬間的に崩壊する現象)を引き起こしやすく、その結果、部品表面に極めて強いマイクロジェットの衝撃が発生します。 流体に珪藻土、石英砂、金属片などの研磨粒子が含まれている場合、金属ノズルの内径が目に見える速度で拡大し、システムの流量制御の失敗とエネルギー消費の急増に直接つながります。この段階で、 ポンプ用ジルコニアセラミックノズル ジルコニア(一般的にはイットリア安定化正方晶ジルコニア多結晶体、Y-TZP)は、極めて高い表面硬度を持つだけでなく、独自の「相変態強化」効果も備えています。微視的な衝撃を受けると、結晶構造が体積膨張を起こし、亀裂伝播のエネルギーを吸収します。これにより、耐摩耗性だけでなく、高周波ジェット衝撃による脆性破壊に対しても高い耐性を発揮します。ノズル/スロットル材質ビッカース硬度(HV)破壊靭性(MPa・m1/2)年間ボア摩耗拡大率推定有効ライフサイクル316Lステンレス鋼約200高い(金属延性)18.5%3~6ヶ月炭化タングステン(WC)約1500年4.5 - 6.04.2%12~18ヶ月イットリア安定化ジルコニア(Y-TZP)約1200年8.0 - 10.0< 1.0%36ヶ月以上 高腐食環境下における静的および動的シール設計化学薬品ポンプシステム(濃度30%以上の塩酸、高温硫酸、フッ化水素酸などを扱うシステム)における物理的な摩耗以外の主要な故障箇所は、バルブシステムです。従来のポリテトラフルオロエチレン(PTFE)製またはゴム製のシールは、高温高圧下で冷間流動変形を起こしやすく、金属製バルブは深刻な粒界腐食に見舞われます。 流体制御システムに内部漏れや外部滴下が見られる場合は、定期的な工業 セラミックバルブプレート 交換 シール基準を完全にリセットできます。最新のセラミックバルブプレートは、主に99%の高純度アルミナまたは炭化ケイ素から製造されています。高精度CNC研削および研磨プロセスにより、接触面の表面粗さ(Ra)を0.1μm以下に制御できるため、非常に高い平面度が得られます。 この超薄型セラミック製バルブプレートを2枚組み合わせると、分子レベルでほぼ完璧な「ハードシール」が形成され、エラストマーなどの補助材を一切必要とせずに漏れのない遮断を実現します。さらに重要なことに、高純度セラミックはほとんどすべての強酸、強塩基、有機溶剤に対して化学的に不活性であるため、材料劣化による汚染のリスクを回避できます。 高圧ポンプ内部における軸方向荷重と乾摩擦リスクの管理多段遠心ポンプや磁気駆動ポンプの構造設計において、インペラの回転は必然的に大きな軸方向推力を発生させます。この推力は通常、スラストベアリングやワッシャーによって吸収されます。冷却と潤滑にポンプで送液される流体自体を使用するシステムでは、流体不足やガスロック(空運転状態)が発生すると、従来の金属製またはプラスチック製のワッシャーは摩擦による過熱で数秒以内に溶融または固着し、モーターローターシステムが完全に破壊される可能性があります。 統合する アルミナセラミック製スラスト式洗浄機ポンプ ローター設計にこの部品を組み込むことで、比類のない耐焼き付き性能を実現しました。99%アルミナセラミックは、極めて低い乾燥摩擦係数(潤滑されていない状態でも金属同士の摩擦よりもはるかに低い)と優れた寸法安定性を備えています。一時的な高温摩擦下でも、セラミックワッシャーは熱膨張による変形や溶着を起こしません。これにより、オペレーターはシステムの空運転アラームに迅速に対応でき、機器の重大な損傷を防ぐことができます。費用構成要素(米ドル)従来の金属/ポリマー部品構成オールセラミック部品構成(アルミナ/ジルコニア)初期調達および組み立て費用450ドル1,200ドル平均年間部品交換頻度2.5倍0.2回(約5年に1回)交換部品および工賃(1点)200ドル250ドル過去5年間における総メンテナンス停止時間(時間)80時間6時間ダウンタイムによる推定生産損失12,000ドル900ドル5年間の総所有コスト(TCO)15,450ドル2,400ドル(注:生産損失は、基本的な業界平均である1時間あたり150ドルに基づいて推定されています。) セラミック・金属ハイブリッドアセンブリの公差および機械設計ガイドライン技術用セラミックスの機械的特性は金属とは全く異なるため、流体機器のアップグレードにおいて、金属部品を元の図面に基づいてそのままセラミックスに加工して置き換えることはできません。特殊なセラミック部品を適切に適用するには、ハイブリッドアセンブリ設計ガイドラインを厳守する必要があります。熱膨張係数(CTE)補正: セラミックスの熱膨張係数(CTE)は、一般的に鋼鉄の1/3~1/2程度です。高温流体中では、外側の金属製ポンプケーシングの膨張率は、内側のセラミック部品の膨張率よりも大きくなります。圧入または焼き嵌め構造を設計する際には、十分な許容誤差を確保する必要があり、応力緩和層として柔軟なOリングや高温熱伝導性接着剤の使用を検討すべきです。点荷重と引張応力の回避: セラミックは極めて高い圧縮強度(2000MPa以上)を持つ一方、引張強度は比較的弱い。セラミック製バルブプレートやワッシャーの固定構造を設計する際は、荷重が平面全体に均等に分散されるように注意する必要がある。皿ネジをセラミック部品に直接固定することは厳禁であり、均一な圧縮を確保するためには、フランジグランドと弾性ガスケットを組み合わせるべきである。面取りとエッジ処理: 高速流体による洗浄にさらされるセラミック製ノズルやバルブポートの端部では、鋭角な90度の直角は避ける必要があります。わずかな面取り(少なくともC0.5またはR0.5)を施すことで、応力集中を大幅に軽減し、パイプラインの水撃衝撃を受けた際の部品の欠けを防ぐことができます。




 2025-10-14
 ネットワーク対応