高度な技術セラミックスは、極限環境下での部品故障をどのように防止するのか?
Mar 19, 2026
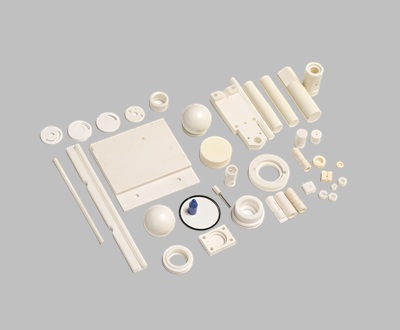
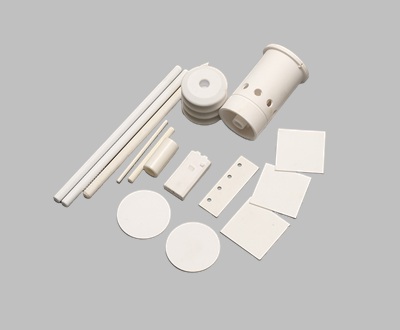
産業システムは、ますます過酷な条件下で稼働しており、標準的な金属やエンジニアリングポリマーは急速に劣化します。内部温度が1,000℃を超える場合や、腐食性の高い化学流体に研磨粒子が含まれている場合、従来の合金は酸化、熱クリープ、急速な摩耗によって劣化します。平均故障間隔(MTBF)を延長し、コストのかかるダウンタイムを削減するために、エンジニアは従来の材料を先進的な技術セラミックスに置き換えています。 従来の粘土系セラミックスとは異なり、先進的な技術セラミックスは、主に酸化物、炭化物、窒化物といった、精密な条件下で合成された高度に設計された化合物です。これらの材料の熱特性、摩擦特性、機械的特性を分析することで、高応力のかかる産業用途において、それらがどのように破損を軽減するのかを正確に理解することができます。熱および電気絶縁の物理学多くの産業用途では、熱伝導性と電気絶縁性を同時に兼ね備えた材料が求められる。高電圧機器、センサー、発熱体などでは、金属はその電気伝導性ゆえに不適格であり、一方、一般的なプラスチックは高い熱負荷下で溶融または劣化してしまう。 高純度酸化アルミニウム(Al2O3)は、この問題に対する標準的な工学的対応です。 アルミナセラミック絶縁体この材料は、非常に高い絶縁耐力を持ち、高電圧や高温下でも電気アーク放電を効果的に防止します。アルミナの原子構造は、強力なイオン結合と共有結合によって構成されています。これらの結合は電子の移動を制限するため、優れた電気抵抗を生み出し、同時に、強固な格子構造によってフォノン(格子振動)が効率的に熱を伝達します。 これを定量化するために、標準的な電気磁器、95%アルミナ、および99%高純度アルミナの材料特性の違いを観察することができる。材料特性電気磁器95%アルミナ(Al2O3)99%アルミナ(Al2O3)密度(g/cm³)2.30 - 2.403.60 - 3.723.85 - 3.90最大動作温度(℃)1,0001,5001,700熱伝導率(W/m・K)1.5 - 2.018.0 - 24.030.0 - 35.0絶縁耐力(kV/mm)10 - 1515~18歳17 - 2020℃における体積抵抗率(Ω・cm)> 10^12> 10^1410^15以上 アルミナの純度が95%から99%に上昇するにつれて、熱伝導率は大幅に向上し、約20 W/m・Kから30 W/m・K以上に跳ね上がります。このデータは、高純度アルミナがパワーエレクトロニクスの基板や高温炉の絶縁体として指定される理由を明確に示しています。この材料は、電気的な短絡のリスクを冒すことなく、敏感な部品から効果的に熱を逃がします。 流体制御システムにおける摩擦摩耗の軽減流体処理は、特有の工学的課題を伴います。ポンプ、ミキサー、および分配システムは、砂や金属片などの硬い粒子を含む流体や、酸やアルカリなどの腐食性の高い化学物質を扱うことがよくあります。これらの流体を制御するために真鍮またはステンレス鋼の部品を使用すると、急速な摩耗とキャビテーションによる損傷が発生します。 金属部品の表面を顕微鏡で観察すると、凹凸が見られる。2つの金属表面が圧力下で擦れ合うと、これらの凹凸が冷間溶着し、その後分離することで凝着摩耗が生じる。さらに、表面間に挟まった硬い粒子が金属内部に食い込み、研削摩耗を引き起こす。 この摩耗メカニズムは、金属を セラミックバルブプレート先進セラミックスは、一般的な微粒子状汚染物質をはるかに凌駕する硬度を有しています。モース硬度スケールでは、アルミナと炭化ケイ素は9で、ダイヤモンドの10に次ぐ硬度です。流体システムで最も一般的な研磨性汚染物質である標準的なシリカ砂は7です。材料はそれよりも硬い物質によってのみ傷がつくため、セラミックスの表面は微粒子による摩耗の影響を全く受けません。 さらに、工業用セラミックは、極めて高い平面度まで研磨することが可能です。高品質のセラミック製バルブプレートは、通常、表面粗さ(Ra)が0.2ミクロン未満に研磨され、平面度は細かな縞模様(通常0.0003mm以内)で測定されます。このようなプレートを2枚押し合わせると、気密シールが形成されます。流体分子自体が境界潤滑剤として働き、摩擦係数をほぼゼロにまで低減します。 下記の摩耗率比較をご覧ください。これは、2%のシリカ研磨剤で汚染された水を用いた標準的な50万サイクルの流体制御試験における材料損失を追跡したものです。材料硬度(ビッカースHV)摩擦係数(水潤滑)体積損失(50万サイクル後、mm³)真鍮(標準)110 - 1500.3545.20316ステンレス鋼150 - 2000.4018.5096%アルミナセラミック1,500 - 1,6500.050.02炭化ケイ素(SiC)2,200 - 2,8000.02< 0.01 データによると、ステンレス鋼からアルミナに切り替えることで、材料の体積損失が3桁減少することが示されています。この卓越した耐摩耗性により、流体制御機構は劣化することなく数百万回のサイクルにわたって工場出荷時のシール性能を維持し、ゴムエラストマーや頻繁なメンテナンスの必要性を排除します。 変革による強化で脆さを克服する工業用セラミックスの既知の限界があるとすれば、それはその固有の脆性である。アルミナなどの材料は優れた硬度と圧縮強度を示す一方で、破壊靭性(K1c)は比較的低い。突然の衝撃、激しい機械的ショック、または大きな曲げモーメントを受ける用途では、標準的なセラミックスは壊滅的な脆性破壊を起こす可能性がある。 極めて高い硬度と高い耐衝撃性の両方が求められる環境に対応するため、材料科学者は二酸化ジルコニウム(ZrO2)を利用しています。純粋なジルコニアは冷却時に体積膨張を起こし、ひび割れの原因となります。しかし、イットリウム酸化物(Y2O3)などの安定剤を約3モル%添加することで、イットリア安定化正方晶ジルコニア多結晶(Y-TZP)が作られます。 Y-TZPは「変態強化」と呼ばれる現象を示します。 ジルコニアセラミック部品亀裂の先端に集中する応力によって局所的な相転移が引き起こされる。ジルコニアの結晶構造は正方晶相から単斜晶相へと変化する。 この相変化に伴い、体積が約3~4%膨張します。この膨張によって、進行する亀裂の先端付近に局所的な圧縮応力が発生し、亀裂を効果的に「挟み込んで」閉じ、進行を阻止します。この動的なメカニズムにより、ジルコニアは鋼鉄に匹敵する破壊靭性と引張強度を持ち、「セラミック鋼」という異名で呼ばれています。 ジルコニアの機械的限界を評価するには、標準的なアルミナと直接比較すればよい。機械的特性99%アルミナ(Al2O3)イットリア安定化ジルコニア(Y-TZP)圧縮強度(MPa)2,5002,000曲げ強度(MPa)330 - 400900~1,200破壊靭性(MPa・m^1/2)4.0 - 5.08.0 - 10.0ビッカース硬度(HV)1,6001,250最大動作温度(℃)1,7001,000(500℃を超えると強度が低下する) この表は、エンジニアが計算しなければならない具体的なトレードオフを明確に示している。ジルコニアセラミック部品は、アルミナに比べて曲げ強度がほぼ3倍、破壊靭性が2倍になる一方で、高温耐性と絶対硬度が若干劣る。 ジルコニアは、純粋な熱応力ではなく、深刻な機械的応力を受ける部品に広く採用されています。例えば、深井戸ポンプのプランジャー、伸線ダイス、金属成形工具、特殊ベアリングなどが挙げられます。これらの用途において、ジルコニアは、標準的な酸化物セラミックスでは容易に破損してしまうような衝撃力やせん断力を吸収しながら、焼入れ工具鋼をはるかに凌駕する耐摩耗性を発揮します。 適切な先端材料を選定するには、運用環境を綿密に調査する必要があります。主な故障モードが高温下での電気的トラッキングである場合、高純度アルミナが数学的に妥当な選択肢となります。摩耗性流体摩擦によってシステムが故障している場合は、高度に研磨された酸化物または炭化物部品を使用することで摩耗率を安定させることができます。大きな機械的衝撃によって剛性部品が破損する恐れがある場合は、相変態ジルコニアが必要な耐久性を提供します。これらの測定された材料特性を特定の環境ストレス要因と整合させることで、エンジニアリングチームは一時的な解決策ではなく、恒久的な解決策を設計することができます。




 2025-10-14
 ネットワーク対応